Aligeramiento de envases de vidrio: La clave de la resistencia mecánica para no comprometer la cadena de distribución
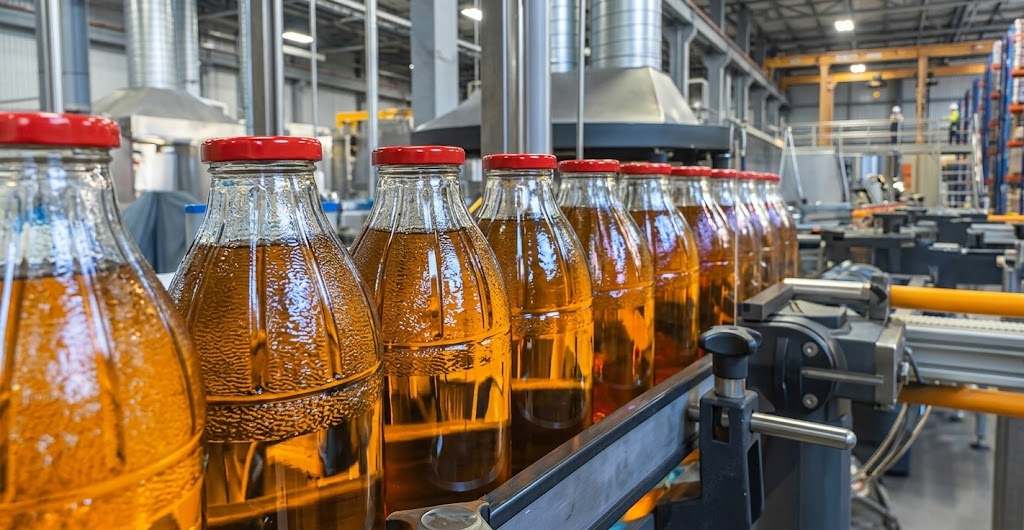
El lightweighting o reducción de peso en frascos y botellas de vidrio promete menores costos logísticos y menor huella de carbono. Sin embargo, en la industria de alimentos y bebidas, restar material sin una validación de carga vertical, choque térmico e impacto puede multiplicar la tasa de roturas en planta y transporte, anulando cualquier beneficio económico.
En la constante búsqueda por optimizar costos operativos y cumplir con metas de sostenibilidad, el aligeramiento de envases de vidrio (lightweighting) se ha convertido en una estrategia prioritaria para la industria agroalimentaria. Reducir la masa de vidrio por unidad no solo disminuye el consumo de materia prima en la fabricación, sino que reduce sustancialmente el tonelaje fletado en el transporte.
No obstante, en la ingeniería de empaque existe una regla de oro: menos peso no debe traducirse en mayor fragilidad. Un diseño mal ejecutado puede concentrar tensiones mecánicas en puntos críticos del envase (como el talón, los hombros o el cuello), provocando fisuras o colapsos en la línea de llenado o durante el transporte marítimo y terrestre.
Para garantizar que un nuevo contenedor ligero mantenga la integridad del alimento o bebida hasta el consumidor final, los departamentos de calidad e ingeniería deben validar cinco pruebas clave en planta y laboratorio:
1. Resistencia al impacto en línea de envasado
Durante el paso por transportadores y guías de llenado, los envases chocan constantemente entre sí. Es indispensable medir la energía de impacto requerida para generar una falla en las zonas más expuestas y verificar que la variabilidad entre lotes de fabricación no deje unidades frágiles sin detectar.
2. Carga vertical y comportamiento en apilamiento (ISO 8113)
En el almacén y en los contenedores de exportación, la base de cada botella soporta el peso de las cajas superiores. Mediante la norma ISO 8113, se evalúa la resistencia a la compresión axial para asegurar que las unidades aligeradas soporten la estiba sin deformarse ni quebrarse bajo la presión del paletizado.
3. Resistencia a la presión interna (ISO 7458)
Para productos carbonatados, cerveza o conservas que experimentan expansión térmica durante el procesamiento, la geometría del envase debe soportar la presión uniforme ejercida desde el interior. La norma ISO 7458 permite someter el frasco a presiones continuas o incrementales para fijar los límites de tolerancia operacionales.
4. Resistencia al choque térmico
Los tratamientos térmicos habituales —como el llenado en caliente, la pasteurización o los ciclos de lavado— someten al vidrio a diferencias bruscas de temperatura. Al modificar el espesor de pared, se debe recalibrar el gradiente térmico soportado para evitar microfracturas estructurales.
5. Simulación de transporte logístico (Metodología ISTA)
Las pruebas de laboratorio aisladas no sustituyen la interacción del envase con su embalaje secundario. Implementar protocolos ISTA permite simular las vibraciones, aceleraciones y movimientos reales a los que se enfrentará la carga en rutas de distribución terrestres o marítimas.
El verdadero cálculo del beneficio neto
El éxito del aligeramiento no se mide únicamente por los gramos de vidrio ahorrados por frasco. Si un incremento del 1% en la tasa de rotura implica pérdida de producto terminado, costos de limpieza en planta, reclamos del cliente y reposición de mercancía, la supuesta reducción de costos y emisiones termina convirtiéndose en una pérdida operativa.
El objetivo de la industria no debe ser fabricar el envase más ligero posible, sino encontrar el punto óptimo de equilibrio donde el ahorro de recursos se sostenga de forma segura a lo largo de toda la cadena de valor.
Fuente
- The Food Tech: «Aligeramiento de envases de vidrio: qué validar en resistencia mecánica para no comprometer la distribución», por Gabriela Espinosa.